


模切 MES 系统
管刀模、首件、排废和多层物料,而不是把涂布页面改个名字
模切决定交付形状、排废和数量。圆刀线速度快,换模和首件如果事后补录,记录往往对不上。模切 MES 在换模、首件确认、完工三个节点留下时间戳,并把刀模号、面材卷、底纸卷和机台绑到成品。
同一套卷材 MES,不是另买一套软件。先对上这道工序,再约演示。
它适合不干胶、胶带后段和类似的卷材模切,不适合当成离散机加装配 MES 来用。
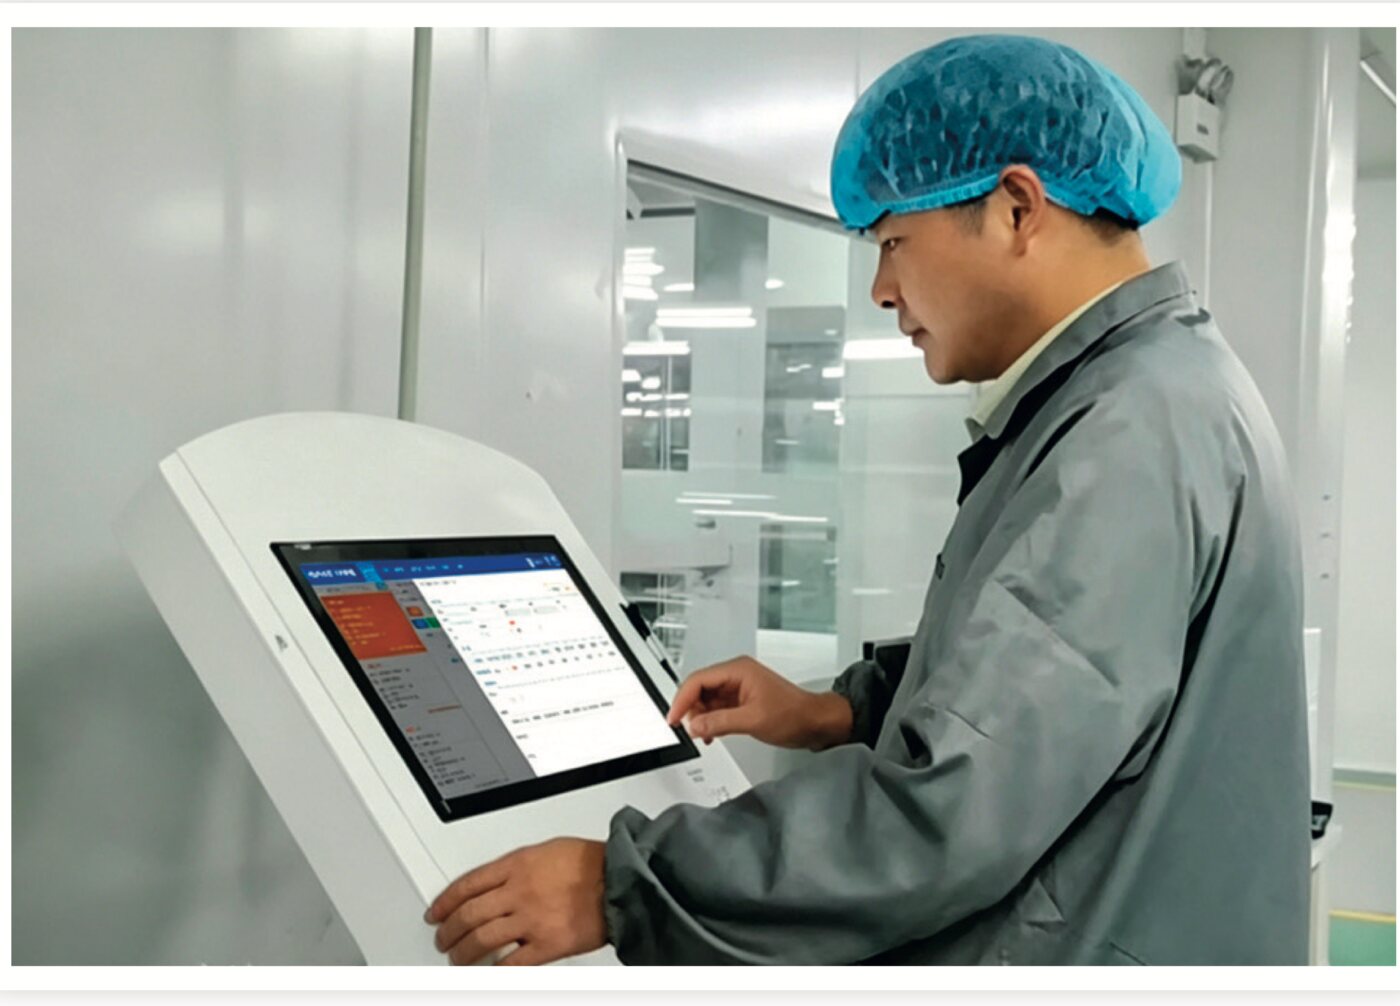
本页直接回答
- 模切 MES 系统有哪些功能?
- 模切刀模寿命如何管理?
- 不干胶模切如何做质量追溯?
- 模切排废如何按规格统计?
界面示意
卷号谱系界面
卷号、米数、损耗、库位和人员均为演示样例,用来验收交互,不代表已交付项目的实测结果。
界面示意 / 卷号谱系
点击子卷,查看示意追溯信息
R-0917-22原膜批次
G-77胶水批次
M-241009-031600mm × 6,000m
S-03-B · 示意客诉 KS-0921 · 接头位于第 1,260m · 涂布 2 号线
适合哪些企业
- 不干胶、标签、胶带后段模切车间
- 刀模数量多、换模频繁的计划与工程
- 需要把成品追到刀模号和原料卷的质量负责人
适用边界
- 系统预警刀模寿命依赖换模扫码和计数规则,不能代替现场对刀口的判断。
- 没有套位检测仪时,只记录首中尾确认结果,不生成套位曲线。
- 医疗或汽车类额外审核条款需要单独立项,不在本页写成默认交付。
选型前可以先用的工具
- 模切利用率测算:先看排数和步距占了多少幅宽
- 换型与 OEE 拆解:把换模时间从班次里拆开
- 模切资料:刀模、首件和排废对照
- 厂商评估清单:拿去问包括序流在内的供应商
模切段必须留下的记录
刀模档案
记录刀模号、适用产品、冲次或米数、维修和放行
开工齐套
面材、底纸、刀模未到机台时不建议开工
首件确认
首件通过后才累计批量产量
排废对比
按工单记录投料面积、良品和排废,便于看高排废规格
工艺路由
按产品配置涂布、印刷、分切、模切的先后,不使用全厂一个模板
报工换算
投料按米、产出按张时,用排版穴数换算并做合理性校验
解决痛点
刀模超寿命仍在用
赶单时没人登记换刀,毛刺到客户端才暴露
首件只在纸上打勾
夜班换模未登记,白班沿用错误刀模
排废没有规格差异
全厂一个排废率,看不出该改哪一个刀 layout
多层物料投错
面材和底纸批次没有同时绑到模切工单
张数和米数对不上
穴数变更后仍用旧换算,成本全部靠估
小单换模把 OEE 拉低
换模时间没有单独记录,改善无从下手
产品实景
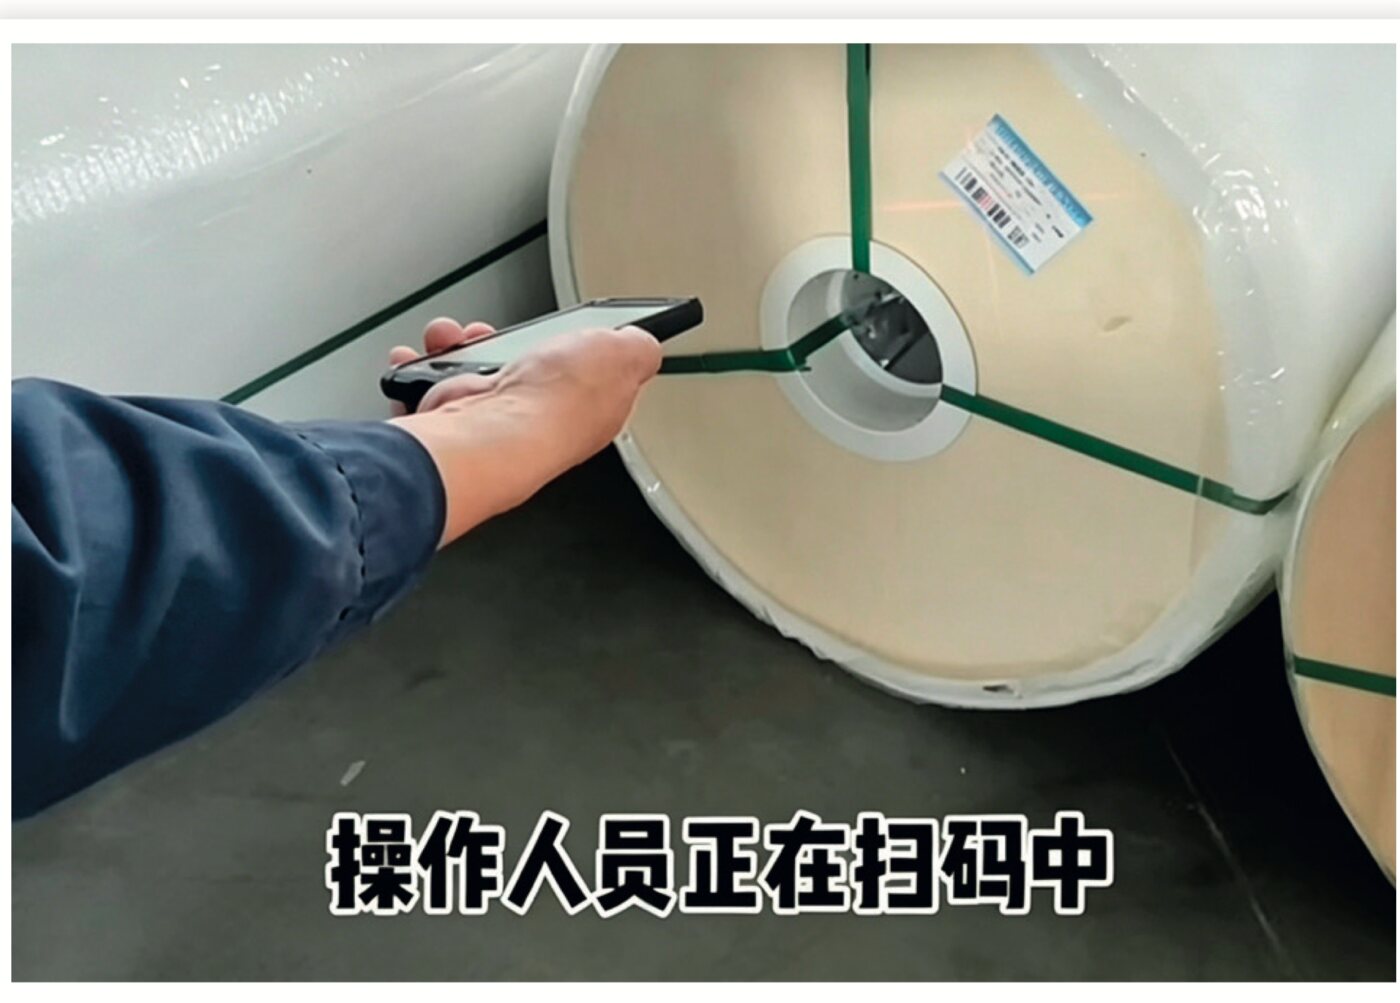
3 个节点换模 / 首件 / 完工时间戳由系统生成,减少事后补录
按 SKU排废统计不使用一个厂级排废率代替规格差异
按路由工序顺序不同产品的分切、印刷、模切顺序分开配置
适用行业方案
延伸阅读
常见问题
模切 MES 和涂布 MES 能分开上吗?
能。模切段可以先做刀模、首件、齐套和报工。若要追到涂布母卷,需要上游已经有卷号,或在本期补上投料卷扫码。两边的工艺路由要按产品配置,不能默认全厂同一顺序。
刀模寿命用米数还是冲次?
按贵司现有维修制度选择一种主计数,并在刀模档案里固定下来。超过阈值后需要工程放行才能继续,避免每个班组各有各的“还能用”。
排废率多少算正常?
没有统一的正常值。不同排版穴数和形状差很多。系统按工单对比理论排废和实际称重或计数,用来找出偏高的规格,而不是给全厂设定一个百分比目标。
圆刀和平刀能混在一个计划里吗?
刀模类型和机台能力要写入主数据。圆刀工单不应派到平刀机台。排产可以和 MES 共用这套能力数据。
最后更新:2026-10-22

预约流程型 MES 演示

提交后,工程师会与您联系,安排产品演示。
马上获取演示