


涂布 MES 系统
管配胶、涂布、收卷和损耗,而不是只做完工数量回传
涂布 MES 把配胶房到收卷口的物料、人员和设备动作绑在同一批次上。它记录的是连续米数:试机、接头、边料和有效产出要分开,否则 ERP 里的完工数和车间损耗永远对不上。
同一套卷材 MES,不是另买一套软件。先对上这道工序,再约演示。
序流智造建议先跑通一条瓶颈线的工单、母卷扫码、收卷标签和停机原因,再接 PLC 或测厚。多线体排产看板放在卷号规则稳定之后。
本页直接回答
- 涂布 MES 系统有哪些功能?
- 涂布生产管理系统如何选型?
- 涂布机 PLC 如何接入 MES?
- 涂布工厂损耗如何核算?
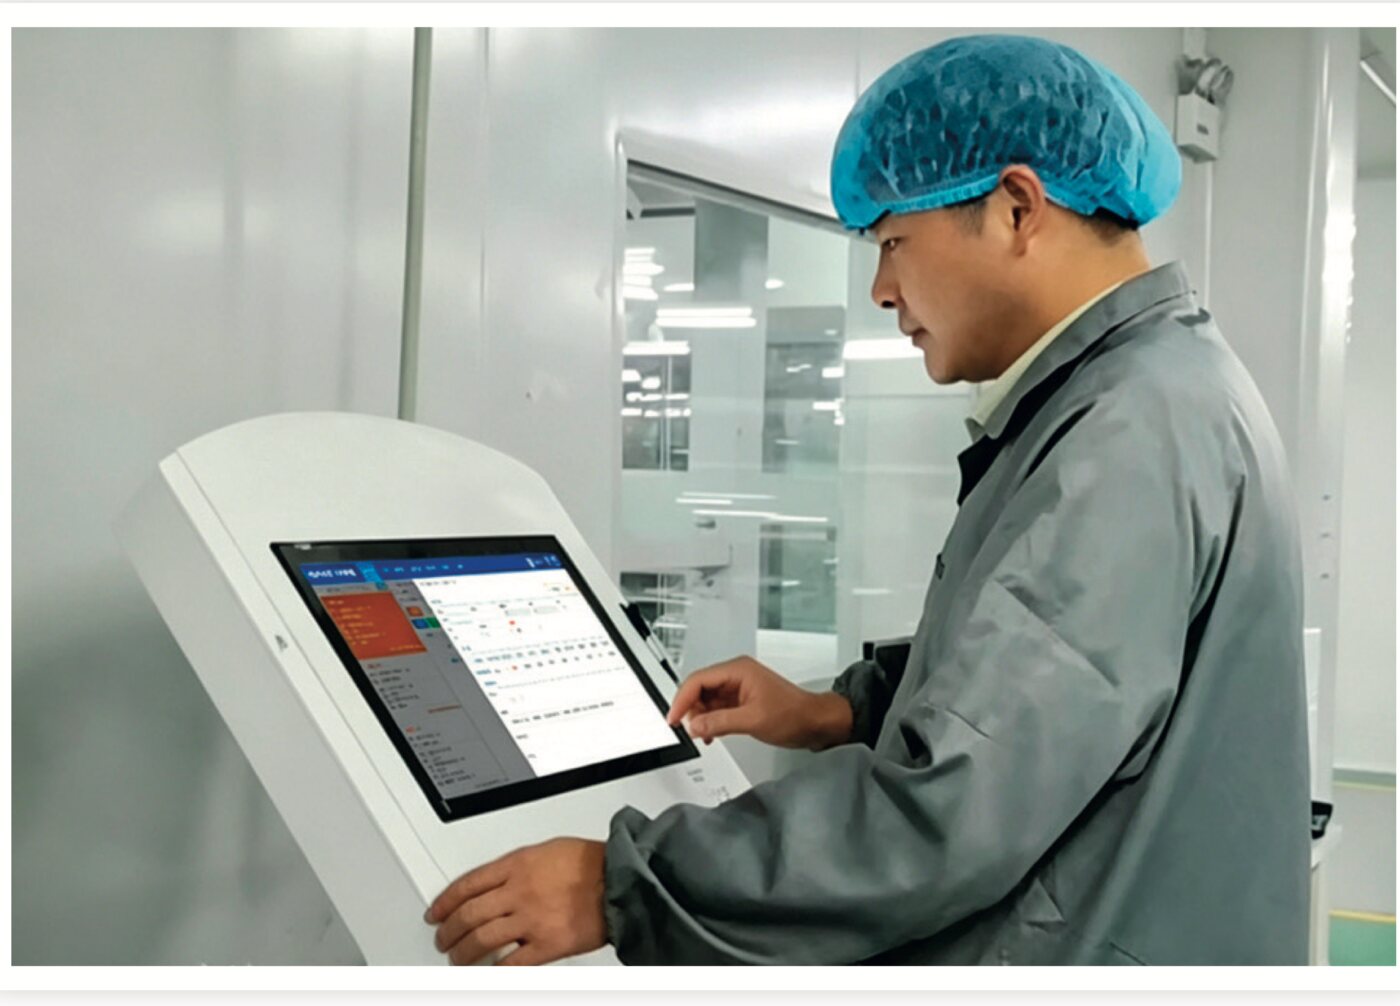
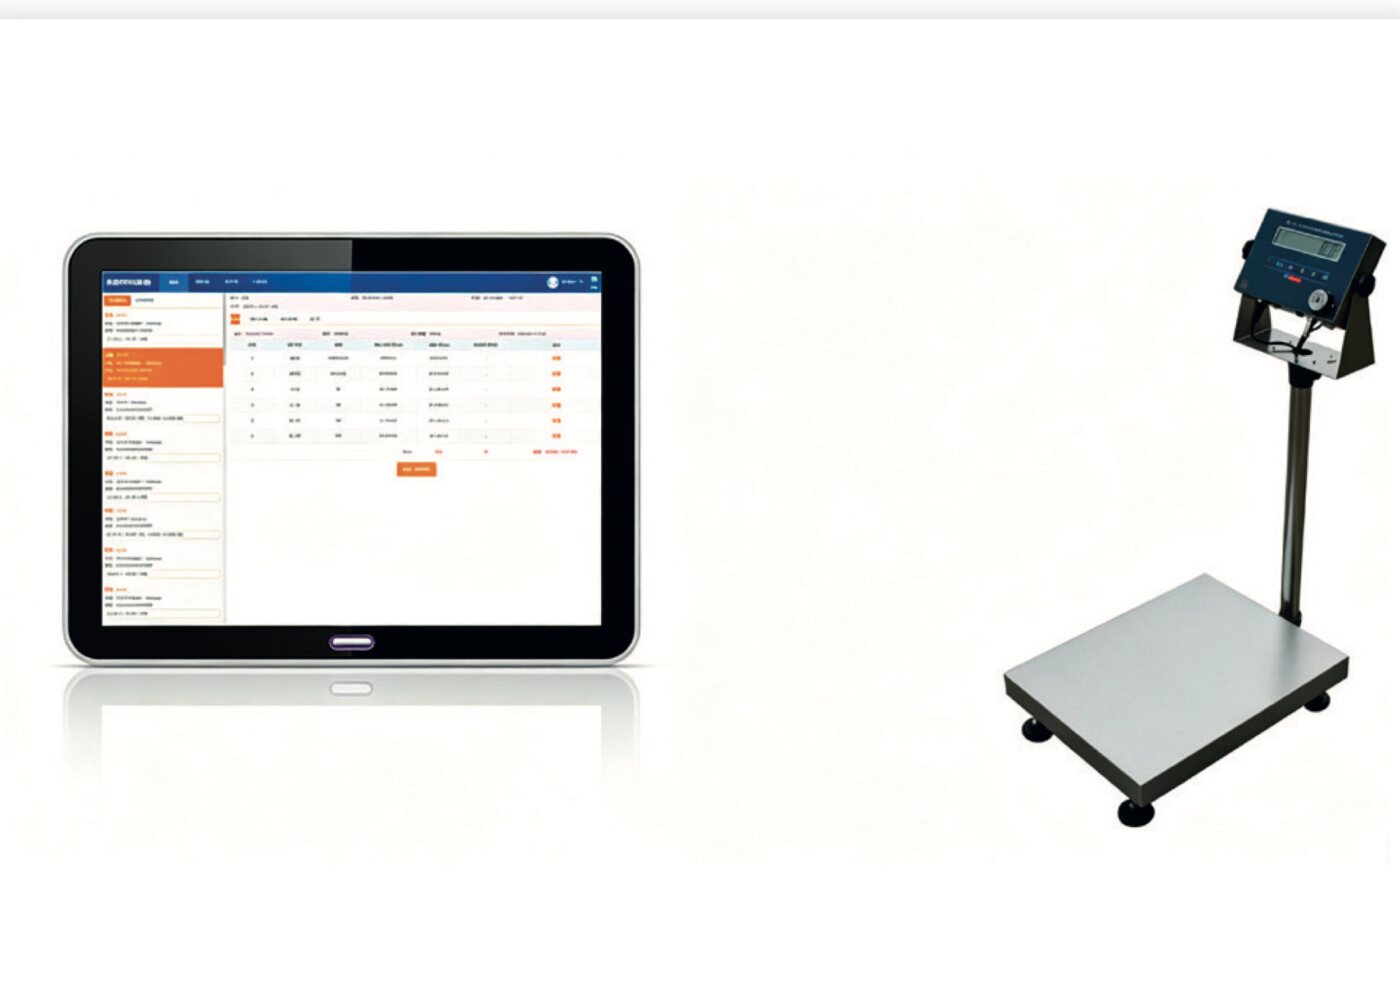
界面示意
扫码报工界面
卷号、米数、损耗、库位和人员均为演示样例,用来验收交互,不代表已交付项目的实测结果。
适合哪些企业
- 保护膜、离型膜、胶带、车衣膜等涂布工厂的生产负责人
- 需要向客户提供批次工艺记录的质量负责人
- 已有 ERP、车间数据仍靠纸和 Excel 的信息化负责人
适用边界
- 涂布 MES 不替代 ERP 的财务总账、采购发票和销售价格。
- 没有 PLC 或测厚仪时,不承诺自动工艺曲线,只承诺把人工确认的关键字段和卷号绑在一起。
- 吹膜成膜见吹膜专题,原纸挤出覆膜见淋膜专题,离型硅油见涂硅专题。本页只写胶粘剂或功能涂层的涂布收卷。
选型前可以先用的工具
- 涂布损耗测算:先算年损耗量级,再决定是否立项
- 换型与 OEE:看清换型占班次的比例
- 涂布 MES 选型清单:按产线、接口和 ERP 边界提问
- 预算构成说明:模块、线数和联网如何影响预算
涂布产线要管住的环节
工单与母卷
上卷、收卷、质检结论写在同一张工单,生成可流转的母卷号
配胶防错
按配方称重,投料超差当场提示,配方变更留版本
工艺采集
有 PLC 时采集速度、张力、烘箱温度等参数,并挂到批次
损耗分项
有效米数、试机米数、边料和过程报废分开入账
换型记录
记录实际清线耗时,避免计划里写死一个固定分钟数
ERP 回传口径
同时回传有效米数与报废米数,而不是只回传一个完工数量
解决痛点
多条线靠表格对进度
哪条线空出来、上一单清线要多久,计划员要逐个问班长
客诉调不出工艺
厚度或外观异常时,纸质巡检单对不上具体卷号
试机料算进完工
ERP 看到订单完成,现场有效米数并没有那么多
配胶偶发错料
一人配一人核,忙的时候核验流于形式
单位换算不一致
平方、米数、重量在下单、报工、入库各算各的
换型时间失真
系统里 30 分钟,现场洗刀洗烘箱要更久,班组不再看计划
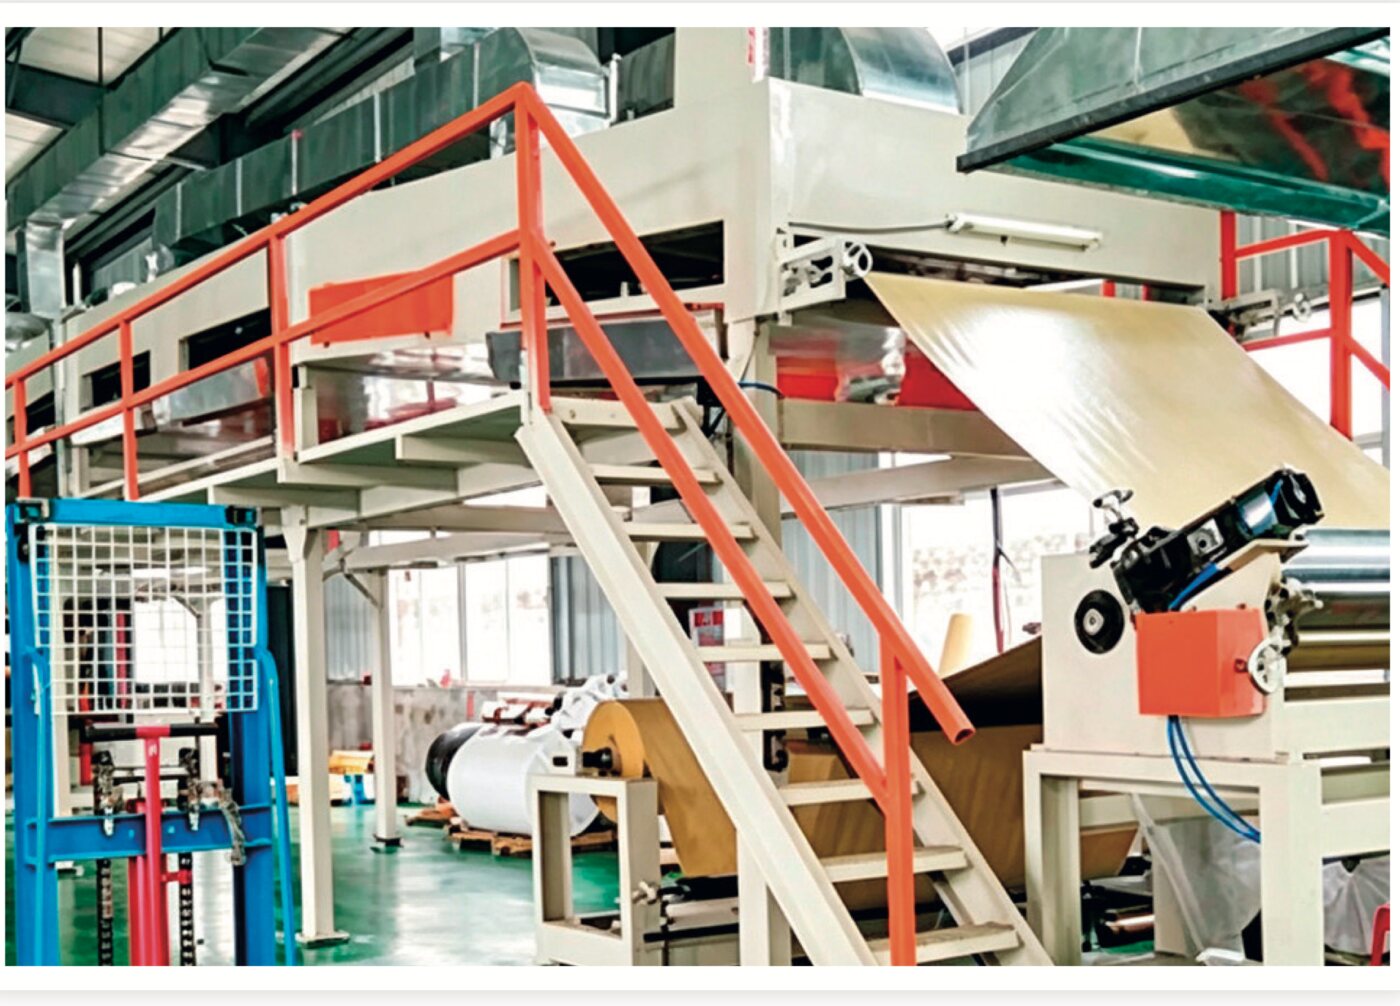
产品实景
适用行业方案
延伸阅读
常见问题
涂布 MES 系统通常包含哪些功能?
最小闭环是工单下发、母卷扫码、收卷标签、停机原因、班次报工和损耗分项。配胶称重、PLC 参数、熟化、分切子卷继承可以按产线现状分期加入。不要把“有电脑报工”当成涂布 MES。
涂布机没有 PLC 能不能用?
能。先用扫码和关键字段登记把卷号跑通。第二阶段再通过网关读已有 PLC,或为老设备加采集模块。字段要在第一期预留,避免联网时推翻编码。
和分切 MES 是两套软件吗?
不是两套孤立软件。涂布产生母卷档案,分切生成子卷并继承缺陷区间。可以先上涂布或先上分切,但卷号规则必须一次定清。分切拼刀算法见 AI 分切拼刀产品页。
实施大概要多久?
单条涂布线的工单和卷号闭环,常见是数周到两个月量级,具体取决于配方种类、班次制度和 ERP 接口。全厂多线联网、熟化和集团报表会更长。周期以调研后的范围为准,本页不给固定工期承诺。
最后更新:2026-10-22

预约流程型 MES 演示
