


分切 MES 系统
把母卷切成可出货的子卷,并让米数、刀位和余料对得上
分切决定客户拿到的每一卷:宽度、米数、接头和端面。涂布档案若在分切标签上断开,客诉只能查到母卷。分切 MES 在切完的当下生成子卷号,继承母卷状态,并记录机台、刀位和实际米数。
同一套卷材 MES,不是另买一套软件。先对上这道工序,再约演示。
尚未准备上整厂 MES 的工厂,也可以先从拼刀利用率和子卷档案做起,再把报工、余料和设备采集补上。
本页直接回答
- 分切 MES 系统如何选型?
- 分切智能拼刀如何降低边料?
- 分切后的子卷如何追溯母卷?
- 分切余料如何管理?
界面示意
拼刀排产界面
卷号、米数、损耗、库位和人员均为演示样例,用来验收交互,不代表已交付项目的实测结果。
适合哪些企业
- 独立分切厂,或涂布厂里想先改分切工序的团队
- 按卷出货、经常为米数和接头扯皮的销售与仓库
- 多规格订单、边料偏高的计划员
适用边界
- 拼刀计算是建议值。母卷实际幅宽、留边、刀缝和设备限制必须以现场复核为准。
- 没有计米器时,不承诺米数自动回传。
- 复卷、倒卷若改变物理卷,应产生新的事件或新卷号,避免一个卷号对应两次不同的卷。
选型前可以先用的工具
- 分切拼刀利用率测算:输入幅宽和规格,对比边料
- 分切 MES 选型说明:区分拼刀工具、报工和整线执行
- AI 分切拼刀产品:只想先解决排刀时从这里看
分切车间的执行闭环
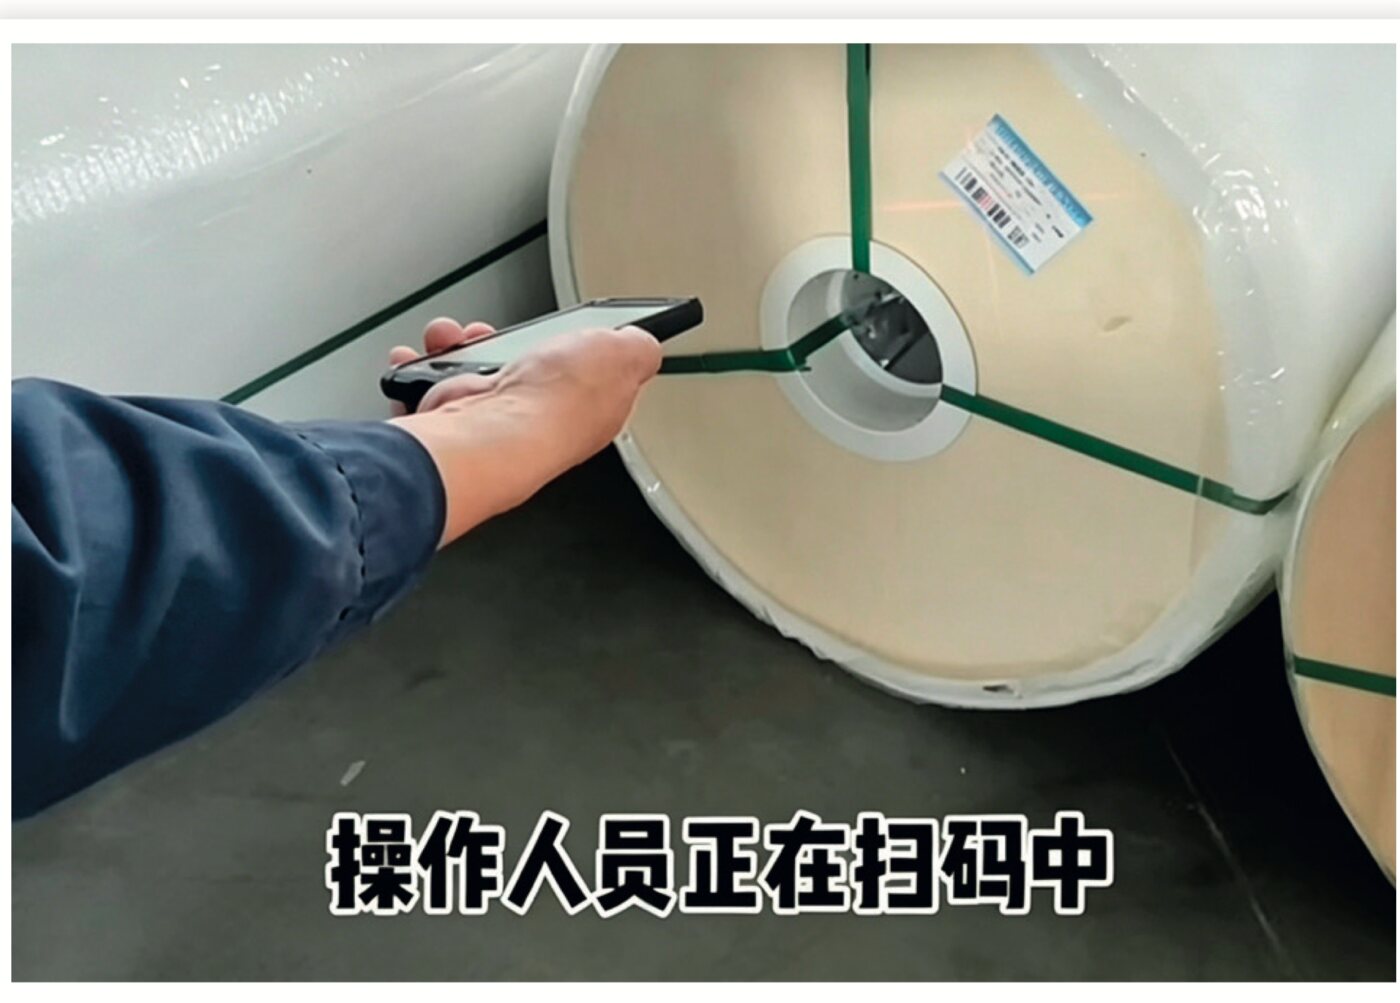
母卷扫码开工
分切前确认母卷状态、缺陷区间和是否允许出货
子卷号即时生成
每个刀位对应子卷,继承配方、检验和缺陷信息
拼刀方案
多规格订单组合与单规格独切对比利用率
米数与接头
有计米器则回传,没有则称重或人工复核,接头位置要登记
余料再入库
剩余母卷单独编码,可再次作为投料
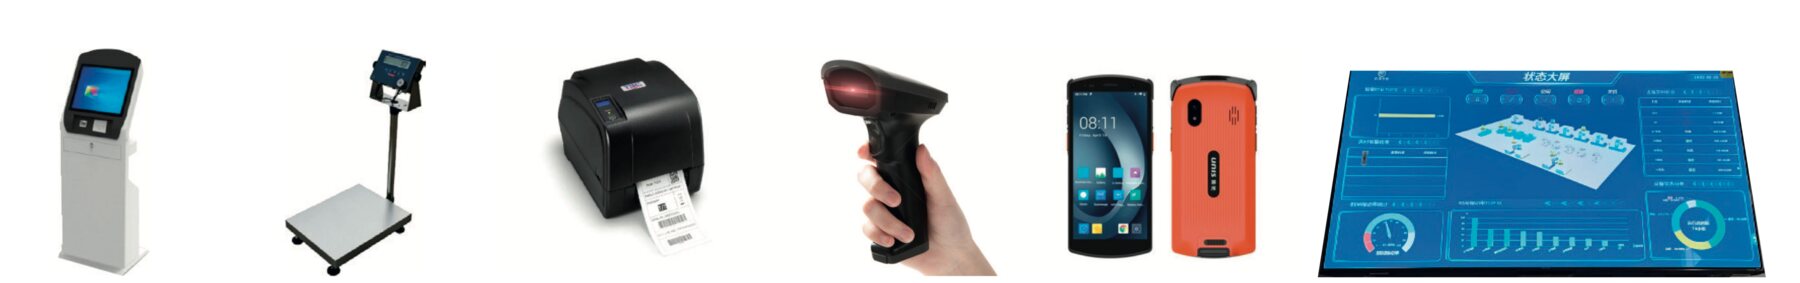
标签与仓库同一数据
打印标签和入库扫描使用同一个子卷号
解决痛点
子卷号与母卷脱钩
客户按子卷投诉,系统只能查出一个笼统的母卷批
标签米数和实重不符
接头切除后标签仍印母卷原米数
多刀只降级整批
一个刀位毛边,其余合格子卷也被整卷降级
拼刀靠经验
小规格订单各切各的,边料比例长期偏高
余料找不到
通道里的半卷没有编码,下次排产当新料开
老分切机没有数据
因为不能联网就一直用纸质流程卡
产品实景
适用行业方案
延伸阅读
常见问题
只买分切拼刀,和上分切 MES 有什么区别?
拼刀解决“这一刀怎么排更省料”。分切 MES 还要管母卷开工、子卷号、刀位、实际米数、余料入库和与仓库标签一致。很多厂可以先用计算器验证利用率,再把确认后的方案纳入执行系统。
分切机没有 PLC 怎么办?
扫码开工、录入或复核米数、按刀位打印子卷标签,就可以先形成谱系。计米器或触摸屏接口作为第二期。卷号生成规则不要等联网再改。
多规格订单一定要共切吗?
不一定。共切能提高幅宽利用,但会增加分拣和交期耦合。系统应同时给出独切和共切的利用率,由计划按交期决定,而不是只追求一个最高百分比。
子卷米数少了几十米怎么查?
核对标签米数、系统净米数和接头切除记录是否在关卷时一起重算。常见原因是切除后仍沿用母卷原始米数。关卷流程里应强制重算后再打印。
最后更新:2026-10-22

预约流程型 MES 演示
