


吹膜 MES 系统
把成膜收卷、瑕疵米位和断膜拼接记在同一母卷上
吹膜、流延和双拉的主线几乎不停,一卷的价值高,问题也集中在收卷这一下:粒子配比漂了、瑕疵在第几米、断膜之后拼接有没有跟着卷走。吹膜 MES 管的是成膜母卷档案,不是把涂布报工页面改个名字。
同一套卷材 MES,不是另买一套软件。先对上这道工序,再约演示。
序流智造建议先把母卷号、收卷班次、人工确认的瑕疵米位和拼接记录跑通,再接在线测厚或检测仪。没有检测设备时,不承诺自动瑕疵曲线。
本页直接回答
- 吹膜 MES 系统有哪些功能?
- 流延膜母卷如何做追溯?
- 断膜拼接如何记录米位?
- 吹膜和淋膜 MES 有什么区别?
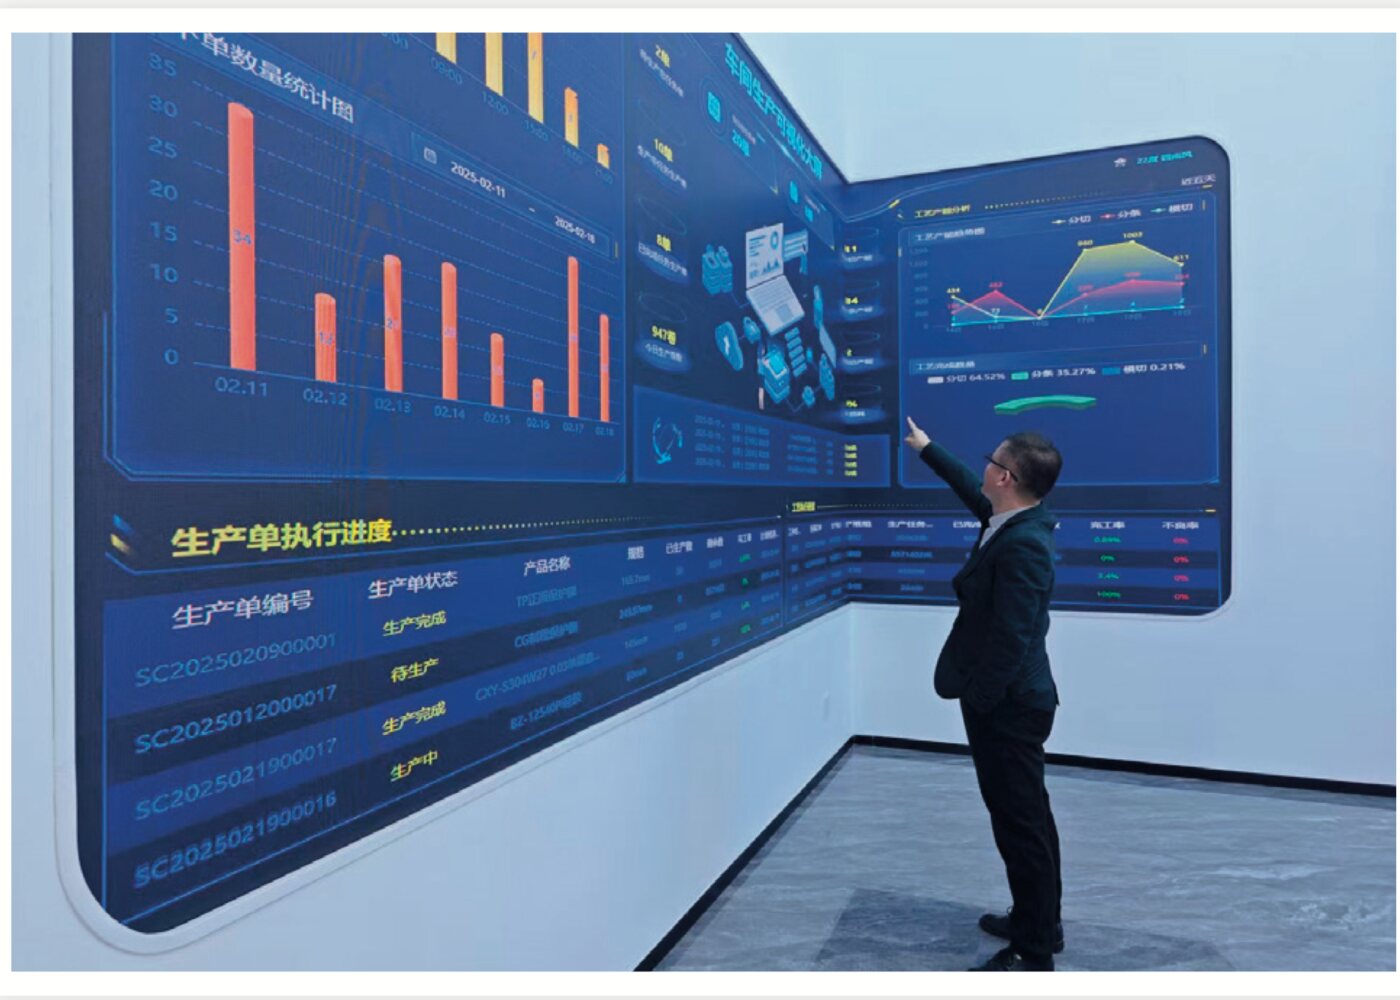
界面示意
卷号谱系界面
卷号、米数、损耗、库位和人员均为演示样例,用来验收交互,不代表已交付项目的实测结果。
适合哪些企业
- 流延、吹膜、双拉产线的生产负责人和工艺负责人
- 分切段经常为母卷瑕疵甩锅的计划与质量
- 已有 ERP、收卷仍靠交接本的信息化负责人
适用边界
- 吹膜 MES 不替代聚合配方研发,也不替代电子秤防错。粒子允差报警见配胶防错产品。
- 没有在线测厚或检测仪时,不承诺自动厚度曲线或自动瑕疵分类。
- 在原纸或纸板上挤出覆膜属于淋膜专题,不在本页写成吹膜。
选型前可以先用的工具
成膜收卷要留下的记录
母卷号
收卷完成即生成卷号,后续分切、客诉都从这一号往回查
瑕疵米位
有在线检测时写入位置和类型;没有检测仪时先记人工确认的米位
断膜拼接
拼接米位、班次和原因写进母卷,分切和发货时还在
配方投料边界
粒子实际用量可挂到本卷;电子秤防错见配胶产品,不在本页重复承诺
工艺字段
有 PLC 时按卷采集速度、温度、张力;没有 PLC 时只留关键字段
分切交接
母卷上的瑕疵区间和拼接点传给分切,避免分切班靠纸条跳米
解决痛点
瑕疵靠贴纸条
分切时纸条掉了,好料和降级料切在同一子卷里
拼接对不上米位
客户端发现接头,交接本上的位置和这卷对不上
配比漂了整卷降级
几种粒子靠人看秤,事后说不清这一卷实际投了多少
主线不停、记录事后补
班长下班才补母卷号,中间换班的卷已经混了
老线没有检测仪就不上系统
因为不能自动判瑕疵,卷号和人工米位也一直不记
淋膜和吹膜用同一套说法
原纸覆膜和成膜收卷被写成同一种工艺,验收时对不上车间
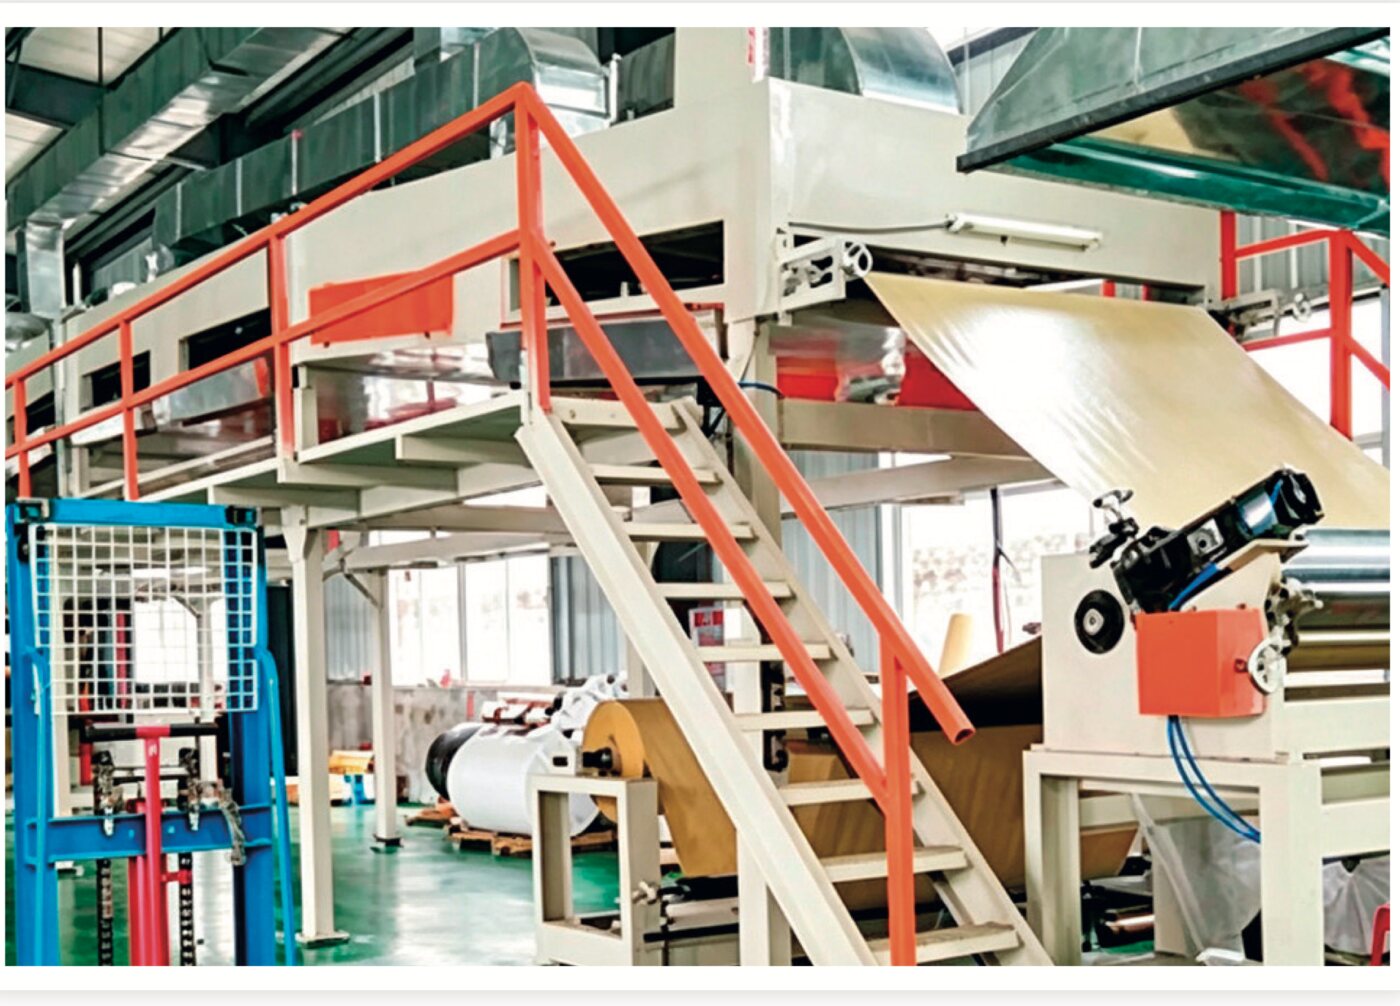
产品实景
适用行业方案
延伸阅读
常见问题
没有瑕疵检测仪能不能上吹膜 MES?
能。先生成母卷号,并把操作工确认的瑕疵米位、拼接米位和班次记下来。检测仪作为第二期,把位置和类型写入同一卷号。卷号规则不要等设备到了再改。
流延、吹膜、双拉是三套系统吗?
不是。三条线都是成膜收卷,差异在配方、设备和要采集的工艺字段。同一套母卷档案可以按产线配置字段,不必为每种成膜方式各买一套软件。
粒子投错算吹膜 MES 还是配胶?
称重允差、超差停机属于配胶防错产品。吹膜专题负责把实际用量和这一卷绑在一起。两件事可以分期上,但卷号要先定。
和淋膜有什么不同?
吹膜、流延的产出是膜卷本身。淋膜是把树脂覆到原纸或纸板上,还要管纸卷和树脂两套批次。淋膜见淋膜专题,不要用本页的字段去验收纸杯纸袋产线。
最后更新:2026-10-22

预约流程型 MES 演示
